


خط تولید کاغذ متوقف است؛ چه کسی مقصر است؟
از جستوجوی مقصر تا شناخت ریشههای مدیریتی توقف تولید
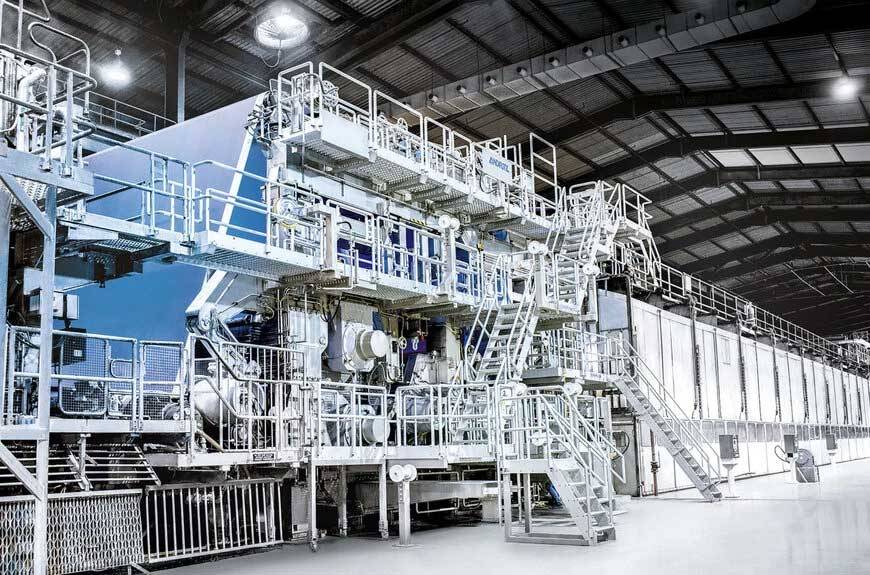
خط تولید ناگهان متوقف میشود. صدای یکنواخت ماشین کاغذ خاموش شده، کاغذ روی مسیر پاره مانده و کارکنان برای پیدا کردن علت توقف رفتوآمد میکنند. هر دقیقه، بخشی از ظرفیت تولید از دست میرود؛ اما در اتاق کنترل، پرسشی زودتر از همه مطرح میشود:
«چه کسی مقصر است؟»
مدیر تولید به عملکرد تعمیرات اعتراض میکند. مسئول تعمیرات از بهرهبرداری نامناسب ماشین میگوید. اپراتور، ناپایداری خمیر را عامل حادثه میداند و واحد آمادهسازی خمیر، کیفیت مواد اولیه را زیر سؤال میبرد. همه بخشی از واقعیت را بیان میکنند؛ اما ممکن است هیچکدام تصویر کامل را نبینند.
توقف خط تولید فقط آزمون سلامت ماشینآلات نیست؛ آزمون کیفیت مدیریت کارخانه نیز هست.
سؤال درست چیست؟
پرسش «چه کسی مقصر است؟» از همان ابتدا مسیر بررسی را به سمت دفاع، پنهانکاری و انتقال مسئولیت میبرد. کارکنان بهجای بازسازی دقیق اتفاق، تلاش میکنند ثابت کنند اشتباه از آنها نبوده است.
پرسش مؤثرتر این است:
«چه شرایطی باعث شد این توقف رخ دهد و چرا سازوکارهای پیشگیری نتوانستند جلوی آن را بگیرند؟»
این تغییر نگاه به معنای نادیدهگرفتن مسئولیت افراد نیست. تفاوت مهمی میان پاسخگویی و مقصریابی وجود دارد. پاسخگویی، وظایف و تصمیمها را روشن میکند؛ مقصریابی، معمولاً با پیدا کردن یک نفر به پایان میرسد.
حتی اگر خطای انسانی نقش داشته باشد، باید پرسید آیا دستورالعمل روشن بوده، آموزش کافی ارائه شده و شرایط انجام درست کار فراهم بوده است؟
علت توقف، همیشه علت ریشهای نیست
در کارخانه کاغذ، پارگی ورق، خرابی یاتاقان، اختلال برق یا گرفتگی مسیر خمیر میتواند علت مستقیم توقف باشد. اما علت مستقیم، الزاماً علت ریشهای نیست.
فرض کنیم خرابی یک یاتاقان، بخش مهمی از ماشین را متوقف کرده است. تعویض قطعه، ماشین را به کار بازمیگرداند؛ ولی بررسی نباید همانجا تمام شود.
آیا روانکاری مناسب انجام شده بود؟
آیا افزایش دما یا ارتعاش قبلاً مشاهده شده بود؟
آیا گزارش آن ثبت شده بود؟
اگر ثبت شده، چرا اقدام لازم انجام نشد؟
ممکن است مسئله نهایی، نه کیفیت یاتاقان، بلکه عقبافتادن تعمیرات برنامهریزیشده برای تحقق هدف تولید ماهانه باشد. در چنین حالتی، خرابی مکانیکی است؛ اما ریشه آن میتواند مدیریتی باشد.
تولید کاغذ، زنجیرهای بههمپیوسته است
ماشین کاغذ مستقل از سایر بخشهای کارخانه کار نمیکند. کیفیت مواد اولیه، آمادهسازی خمیر، پالایش، مواد شیمیایی، آب فرایندی، خلأ، بخار، تجهیزات مکانیکی و تنظیمات بهرهبرداری بر یکدیگر اثر میگذارند.
برای مثال، افزایش پارگی کاغذ ممکن است با نوسان ویژگیهای خمیر، ضعف آبگیری، وضعیت پوششهای ماشین یا تنظیم نامناسب کشش مرتبط باشد. بدون داده و بررسی، نمیتوان یکی از این عوامل را علت قطعی دانست.
گاهی تغییر کوچکی در بالادست، چند ساعت بعد در بخش دیگری آشکار میشود. اگر هر واحد فقط محدوده خود را بررسی کند، رابطه میان این اتفاقها پنهان میماند.
بنابراین، تحلیل توقف باید میانواحدی باشد. تولید، تعمیرات، کنترل کیفیت و سایر بخشهای مرتبط باید یک رویداد مشترک را بررسی کنند، نه اینکه هرکدام روایت جداگانهای برای دفاع از عملکرد خود بسازند.
فشار تولید چگونه توقف میسازد؟
هیچ مدیری خواهان توقف خط نیست؛ اما برخی تصمیمها ناخواسته احتمال آن را افزایش میدهند.
وقتی تنها معیار موفقیت، تناژ تولید باشد، ممکن است توقف کوتاه برای بازرسی یا تعمیر ضروری، شکست تلقی شود. در نتیجه، ماشین با نشانههای هشداردهنده به کار ادامه میدهد تا خرابی بزرگتری رخ دهد.
تصمیمی که امروز چند ساعت تولید را حفظ میکند، ممکن است فردا توقفی طولانیتر ایجاد کند.
البته هر هشدار نیز به معنای ضرورت توقف فوری نیست؛ تصمیم باید بر اساس ریسک ایمنی، وضعیت تجهیز و پیامد خرابی گرفته شود.
مدیریت حرفهای میان تولید امروز و قابلیت تولید فردا تعادل برقرار میکند. نگهداری و تعمیرات، مانعی در برابر تولید نیست؛ بخشی از زیرساخت تولید پایدار است.
هزینه توقف، فقط کاغذ تولیدنشده نیست
برای محاسبه خسارت توقف، معمولاً مدت توقف را در ظرفیت ساعتی ضرب میکنند. این محاسبه، مقدار تقریبی تولید ازدسترفته را نشان میدهد؛ اما تصویر کامل هزینه نیست.
ضایعات هنگام توقف و راهاندازی، مصرف انرژی در شرایط ناپایدار، هزینه قطعات و نیروی تعمیراتی، افت کیفیت پس از شروع مجدد و تأخیر در تحویل سفارشها نیز باید بررسی شوند.
از نظر اقتصادی نیز ارزش فروش تولید ازدسترفته، الزاماً برابر زیان واقعی نیست. امکان جبران تولید، موجودی انبار، هزینههای متغیر و تعهدات مشتریان بر نتیجه اثر میگذارند.
اگر کارخانه هزینه واقعی توقف را نشناسد، ممکن است سرمایهگذاری برای رفع یک مشکل تکرارشونده را گران بداند، درحالیکه ادامه همان مشکل هزینه بیشتری تحمیل میکند.
هنگام توقف، چه باید کرد؟
اولویت نخست، ایمنی افراد و قرارگرفتن تجهیزات در وضعیت امن است. فشار برای راهاندازی سریع نباید باعث دورزدن حفاظتها یا انجام تعمیرات بدون ایزولهسازی ایمن انرژی شود.
پس از کنترل وضعیت، لازم است شواهد پیش از تغییر شرایط ثبت شوند:
- زمان توقف
- وضعیت ماشین
- هشدارها
- تغییرات اخیر فرایند
- مشاهدات اپراتورها
- اقدامات انجامشده
سپس باید میان دو کار تفاوت گذاشت: بازگرداندن ایمن خط به تولید و جلوگیری از تکرار توقف. اقدام اول ممکن است تعویض قطعه یا اصلاح تنظیمات باشد؛ اقدام دوم به شناخت علت و پیگیری اصلاحات نیاز دارد.
برای توقفهای مهم یا تکرارشونده، بررسی ساختاریافته ضروری است. روشهایی مانند «پنج چرا» میتوانند کمککننده باشند، به شرط آنکه پاسخها بر شواهد تکیه کنند، نه حدس و پیشداوری.
از گزارش توقف تا یادگیری سازمانی
گزارشی که فقط بنویسد «خط به علت پارگی کاغذ متوقف شد»، برای یادگیری کافی نیست. گزارش مفید باید شرایط وقوع، شواهد، علتهای تأییدشده و اقدامهای اصلاحی را مشخص کند.
هر اقدام باید مسئول، مهلت و معیار ارزیابی داشته باشد. عبارتی مانند «دقت اپراتورها افزایش یابد» معمولاً اقدام اصلاحی قابل سنجشی نیست. اصلاح دستورالعمل، تغییر برنامه بازرسی یا رفع نقص ابزار اندازهگیری، مشخصتر و پیگیریپذیرتر است.
شاخصهایی مانند مدت و فراوانی توقفها، تکرار خرابی و زمان تعمیر نیز میتوانند روند بهبود را نشان دهند. بااینحال، کیفیت ثبت اطلاعات از تعداد نمودارها مهمتر است.
کارکنان باید بتوانند نشانههای خطر و اشتباهات ناخواسته را بدون ترس گزارش کنند. این رویکرد با رسیدگی منصفانه به تخلف آگاهانه منافاتی ندارد.
مقصر را پیدا کنیم یا مسئله را حل کنیم؟
گاهی فردی تصمیم اشتباه گرفته است؛ گاهی قطعهای معیوب بوده و گاهی چند عامل همزمان توقف را ساختهاند. هیچ پاسخ واحدی برای همه کارخانهها وجود ندارد.
اما مدیریتی که فقط به پیدا کردن مقصر رضایت میدهد، ممکن است همان توقف را با افراد جدید دوباره تجربه کند. مدیریت مؤثر، مسئولیتها را روشن میکند، شواهد را بررسی میکند و شرایط تکرار خطا را تغییر میدهد.
وقتی خط تولید دوباره راه میافتد، بحران عملیاتی شاید تمام شده باشد؛ ولی کار مدیریتی هنوز ادامه دارد.
جمعبندی
پشت هر تن کاغذ، یک نظام مدیریتی قدرتمند لازم است؛ نظامی که از هر توقف، فرصتی برای تولید پایدارتر بسازد.